 fr
 English
 русский
 中文简体
 عربى
 Español

La maintenance des dépoussiéreurs industriels est un programme fixe de contrôles mesurables (pression différentielle, performances de nettoyage par impulsion, déchargement de la trémie, état des conduits et vibrations du ventilateur) effectués afin que les petits écarts soient corrigés bien avant qu'ils ne se transforment en pannes de dépoussiéreur. Sur les lignes de traitement des engrais, de la chaux, du ciment et des minéraux, la plupart des arrêts imprévus des collecteurs ont trois causes : les médias filtrants chargés au-delà de la résistance nominale, les fuites d'air par les portes d'accès et les joints de conduits, et les systèmes de décharge que personne n'a vidé régulièrement. Le moteur du ventilateur est généralement le dernier composant à tomber en panne, pas le premier.
Un collecteur qui a fonctionné pendant des mois sans inspection n'est pas « bien parce que rien n'est encore cassé » ; sa marge diminue, et la marge disparaît plus rapidement dans les semaines qui suivent un changement de capacité ou un changement saisonnier de l'humidité. Les sections ci-dessous indiquent ce qu'il faut vérifier, à quelle fréquence et quelles lectures vous conseillent d'agir plutôt que d'attendre.
Ce que couvre réellement la maintenance des dépoussiéreurs industriels
La maintenance signifie conserver six sous-systèmes dans leur enveloppe de conception, et non simplement changer les sacs filtrants lorsque la pile devient visible.
- Médias filtrants et rétention : état du sac ou de la cartouche, corrosion de la cage, joints des plaques tubulaires, rapport air/tissu.
- Nettoyage par impulsions : pression du réservoir, électrovannes pilotes, vannes à membrane, séquence et durée des impulsions.
- Trémie et déchargement : jeu des vannes rotatives, usure du convoyeur à vis, dispositifs de niveau, limites de remplissage des bacs.
- Conduits et points de collecte : vitesse de transport, abrasion des coudes, connexions flexibles, interstices du capot.
- Ventilateur et moteur : équilibre de la roue, température des roulements, tension de la courroie, position de l'amortisseur, ampérage.
- Instrumentation et sécurité : Transmetteur dP, thermocouples, détection d'étincelles, ventilation anti-explosion, vannes d'isolement.
Ceux-ci interagissent constamment, c’est pourquoi une solution en une seule partie échoue souvent. Une vanne rotative usée laisse passer l'air froid, le boîtier descend en dessous du point de rosée, les sacs sont mouillés et aveugles - et l'incident est enregistré comme un problème de filtre alors qu'il s'agissait d'un problème de décharge.
Créez un calendrier, puis tenez-le
Un calendrier écrit avec des critères d'acceptation surpasse un technicien expérimenté travaillant de mémoire, car il rend les tendances visibles au lieu de s'appuyer sur quelqu'un qui se souvient des lectures du dernier trimestre.
| Intervalle | Tâches principales | Contrôle d'acceptation |
|---|---|---|
| Chaque quart de travail | Enregistrer la pression différentielle, la température d'entrée et l'intensité du ventilateur ; confirmer les parcours de déchargement ; écoutez les valves à impulsion. | dP à l'intérieur de la bande normale, pas de poussière visible en sortie. |
| Hebdomadaire | Inspecter la trémie, la vanne rotative et le niveau du bac ; vérifier les joints de porte et les flexibles de conduits ; faire sauter les lignes DP. | Aucune fuite sonore ; la trémie se vide complètement. |
| Mensuel | Allumez chaque valve à impulsion manuellement ; vérifier les vannes à membrane et le collecteur d'air ; inspecter les roulements et la tension des courroies. | Chaque vanne s'ouvre en séquence à la pression nominale. |
| Trimestriel | Entrez dans le boîtier : état du sac, corrosion de la cage, plaque tubulaire, revêtements muraux ; points de collecte des tests de fumée. | Moins de 5 pour cent de supports endommagés ; aucune perte de mur au-delà de la tolérance. |
| Arrêt annuel | Évaluation du remplacement du sac, test d'isolation du moteur, retouche du revêtement, réinitialisation de la ligne de base et formation de l'équipage. | Nouvelle référence en matière de supports propres enregistrée par écrit. |
La pression différentielle est votre meilleur avertissement précoce
Lisez la pression différentielle comme une tendance sur plusieurs jours et semaines, jamais comme un instantané unique, car la direction du changement identifie le défaut plus rapidement que tout autre instrument.
Enregistrez la valeur de référence des médias propres lors de la mise en service (généralement quelques centaines de pascals), puis traitez la bande de fonctionnement normale comme chiffre de conception, souvent de 600 à 1 200 Pa pour les dépoussiéreurs à manches à jet pulsé. Une montée régulière sur deux ou trois jours signifie généralement que le nettoyage a cessé de fonctionner : faible pression du réservoir, diaphragme coincé, humidité aveuglant le média ou séquence d'impulsions qui a dérivé. Une chute soudaine avec de la poussière à la sortie indique un sac déchiré, une cage corrodée ou un joint de plaque tubulaire défaillant. La perte d'aspiration pendant que dP reste normal vous envoie en amont vers les conduits, pas dans le boîtier.
Enregistrez la lecture avec les conditions de processus dans lesquelles elle a été prise. Un capteur à 1 100 Pa en charge de séchage maximale et à 700 Pa au ralenti se comporte correctement ; celui qui se situe à 1 100 Pa dans les deux états a un problème de nettoyage qu'aucun changement de sac ne résoudra.
Entretien des filtres et du nettoyage par impulsions
Le nettoyage par impulsions échoue discrètement, et au moment où la pile présente un voile, le support a généralement été sur-nettoyé ou sous-nettoyé pendant des semaines.
Vérifiez la pression du collecteur au niveau du réservoir, et non au niveau du compresseur, et confirmez que chaque électrovanne pilote répond. Les vannes à membrane qui sifflent continuellement gaspillent de l'air comprimé et refroidissent le boîtier. Pulsez seulement aussi souvent que dP l'exige : un nettoyage continu polit le gâteau de filtration qui protège le média et raccourcit la durée de vie du sac sur la poussière abrasive ou hygroscopique. Pour un service à volume élevé 24 heures sur 24, un 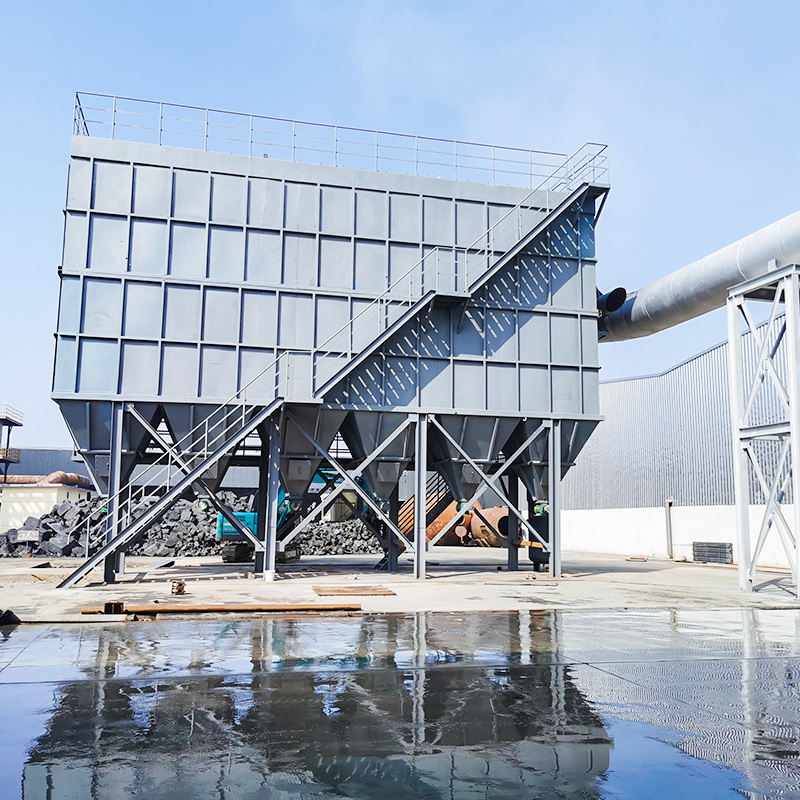 Collecteur de poussière de sac d'impulsion de boîte à air de série PPC Le nettoyage à rétrolavage à chambre et à jet pulsé convient au contrôle de gros volumes de poussière dans les usines de ciment, de métallurgie et similaires. Voir le produit → est souvent choisi pour son nettoyage compartimenté et hors ligne, qui permet à une chambre de se reposer pendant que les autres continuent de fonctionner. Les charges plus légères ou intermittentes sont généralement desservies par un
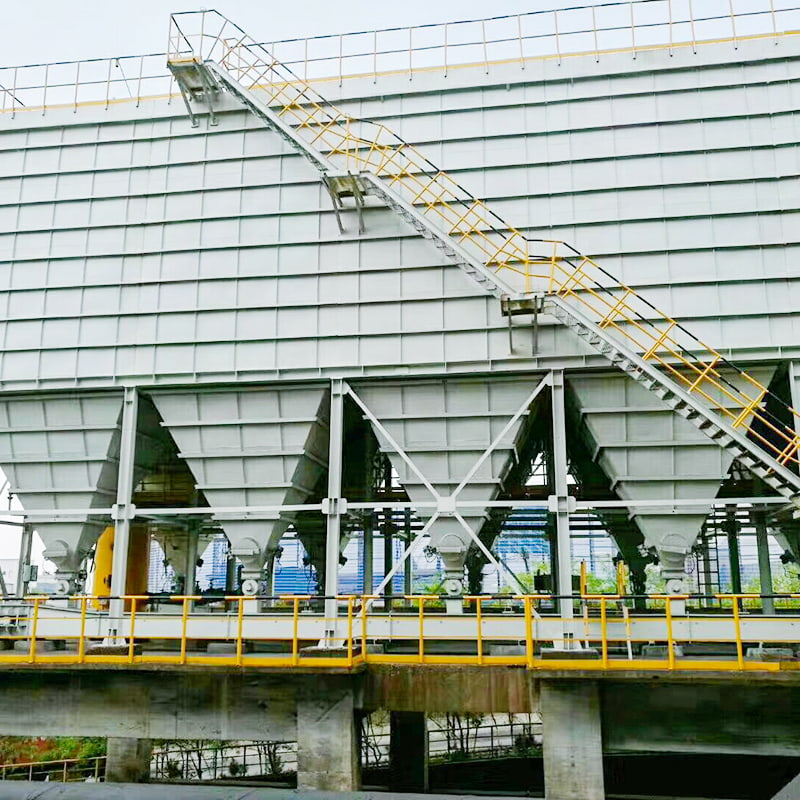 Collecteur de poussière à sac Pulse-Jet chambré TDMC Le nettoyage par impulsions isolées dans la chambre et l'automatisation PLC font de ce collecteur une option pratique pour les charges de poussière légères ou intermittentes. Voir le produit → , où une logique de nettoyage plus simple permet de réduire la routine de maintenance.
L’inspection physique est toujours importante. Les sacs rigides, rétrécis ou collés ensemble par l'humidité indiquent un problème de point de rosée et non un défaut du support. Les cages présentant des fleurs de rouille abraseront les nouveaux sacs en quelques mois, alors remplacez la cage et le sac ensemble lorsque la corrosion est visible.
Conduits, hottes et trémie de décharge
La plupart des défauts des « collecteurs » commencent plusieurs mètres en amont, dans les conduits et les points de captage que personne n'inspecte car difficiles à atteindre.
- Vérifier la vitesse de transport au niveau du pick-up : trop faible et la poussière se dépose en parcours horizontal, trop élevée et l'abrasion ronge les coudes.
- Recherchez les traces de rouille et les traînées de poussière au niveau des joints, des manchons flexibles et des portes d’accès – c’est-à-dire que l’air pénètre là où il ne devrait pas.
- Confirmer que les positions des registres n'ont pas dérivé depuis le dernier équilibrage ; une branche en partie fermée affame le capot qu'elle dessert.
- Gardez le bac à poussière à moitié plein ; un remplissage excessif stresse le tissu et repousse la poussière réentrainée sur le support.
- Sur un matériau collant ou hygroscopique, le profil de charge change avec les conditions de granulation et de séchage sur une ligne de production d'engrais composés , les intervalles de nettoyage doivent donc être revus lorsque la recette ou l'objectif d'humidité change.
Ventilateur, moteur et matériel de sécurité
Le ventilateur signale tout ce qui se passe en amont : un ampérage élevé avec un débit d'air normal suggère une restriction, tandis que les vibrations suggèrent une accumulation sur la roue ou une usure des roulements.
Nettoyez la roue pendant les arrêts planifiés plutôt que d'attendre un déséquilibre, vérifiez l'alignement de l'accouplement après toute modification du conduit et enregistrez la température du roulement avec dP dans le même journal afin que les deux puissent être comparés. Les dispositifs de sécurité méritent la même discipline : testez les évents d'explosion, les vannes d'isolement, la détection d'étincelles et les déclenchements à haute température selon un calendrier que vous pouvez prouver, et ne neutralisez jamais un interrupteur de niveau haut de trémie pour maintenir une ligne en fonctionnement. Ces verrouillages existent parce que les événements de poussières combustibles sont rares jusqu'à ce qu'ils ne le soient plus.
Échecs courants, causes profondes et premières actions
Faire correspondre le symptôme au bon sous-système lors de la première visite est ce qui différencie une réparation de deux heures d'une panne de deux semaines.
| Symptôme | Cause profonde probable | Première action |
|---|---|---|
| Augmentation constante du dP sur plusieurs jours | Les vannes à impulsion ne se déclenchent pas, faible pression de collecteur, aveuglant par l'humidité | Vérifiez la pression du réservoir, test d'impulsion manuel, inspectez la condensation. |
| Chute soudaine de dP avec poussière à la sortie | Sac déchiré, cage corrodée, joint de plaque tubulaire défectueux | Isoler le compartiment, inspecter et remplacer la rangée concernée |
| Faible aspiration avec dP normal | Fuite de conduit, porte d'accès ouverte, registre dérivé, espace dans la hotte | Test de fumée aux points de collecte et aux joints |
| Vibrations du ventilateur et augmentation des ampères | Accumulation de matériaux sur la roue, usure des roulements, désalignement | Nettoyer et rééquilibrer la turbine, vérifier l'alignement et les roulements |
| Pontage de trémie et transfert de poussière | Poussière humide, jeu de soupape rotatif usé, bac trop rempli | Vider le bac, vérifier le jeu des soupapes et la pente de la trémie |
Réparer, reconstruire ou remplacer
Décidez en fonction de l'état et du service, et non en fonction de l'âge de l'unité uniquement, et fixez le prix des trois options avant qu'une panne ne force le choix.
Réparation
Défauts isolés sur un boîtier insonorisé : vannes, solénoïdes, une rangée de sacs, une vanne rotative. Le retour sur investissement est immédiat et les temps d’arrêt sont courts.
Reconstruire
Corrosion inférieure à environ 30 pour cent de perte de paroi, plaque tubulaire intacte, rapport air/tissu toujours adéquat après une modeste augmentation de capacité.
Remplacer
Perforation du boîtier, mauvais dimensionnement après expansion ou défaillances répétées du sac lorsque la température ou la composition chimique du gaz a changé.
Lorsque le processus est chaud (gaz de dégagement du four, échappement du séchoir, calcination), le choix du média et la conception du boîtier comptent plus que le matériel de nettoyage, c'est pourquoi le service à haute température est généralement spécifié comme une unité dédiée telle qu'un 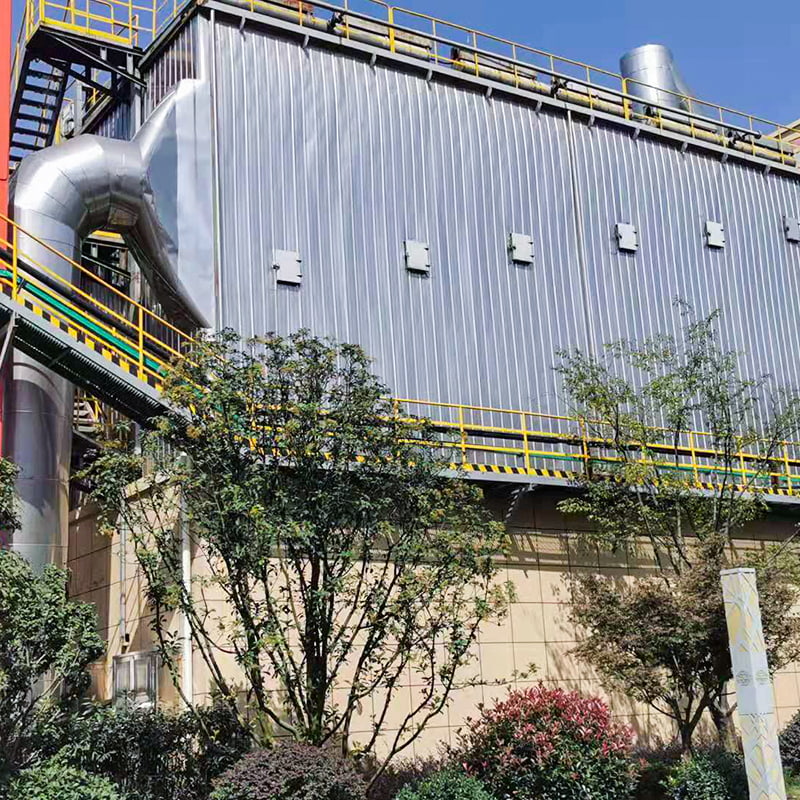 Collecteur de poussière à sac à jet d'impulsion haute température GMC Pour les gaz d'échappement des fours, des séchoirs et des refroidisseurs, ce collecteur haute température utilise des vannes à impulsion individuelles et un contrôle de nettoyage par micro-ordinateur. Voir le produit → plutôt qu'un collecteur standard avec des sacs améliorés.
Pièces de rechange et planification des approvisionnements
C'est la disponibilité, et non le prix, qui détermine la plupart des résultats de maintenance, car une vanne à membrane défectueuse commandée dans un délai de deux semaines se traduit par deux semaines d'aspiration dégradée.
- Conservez sur place un jeu complet de diaphragmes à impulsions et de pilotes de solénoïde par taille de collecteur.
- Conservez un entraînement de vanne rotative de rechange et un rouleau de matériau pour joint de porte – les joints échouent beaucoup plus souvent que l’acier.
- Stockez deux à cinq pour cent du nombre de sacs pour une réparation immédiate et un remplacement des rangées.
- Confirmez les dimensions de la cage et terminez avant de commander des supports ; les cages dépareillées détruisent les nouveaux sacs.
- Examinez le plus large équipement de dépoussiérage varient en fonction de vos conditions de service lors du dimensionnement des remplacements, de sorte que le mode de nettoyage, le matériau du boîtier et le volume d'air correspondent au processus réel plutôt qu'à l'ancienne plaque signalétique.
Foire aux questions
À quelle fréquence les filtres doivent-ils être remplacés ?
Jugez par la tendance dP, les lectures d’émissions et l’inspection plutôt que par une date fixe. Deux à quatre ans sont courants pour un service propre et sec ; douze à dix-huit mois se produit sur des poussières abrasives, humides ou chimiquement agressives. Réinitialisez toujours la référence du support propre après le remplacement.
Pouvons-nous entretenir le collecteur pendant que la ligne fonctionne ?
Les contrôles externes, les lectures de dP, les tests d'impulsion et l'inspection de décharge sont sécurisés pendant le fonctionnement. L'entrée dans le logement, le changement de sac et l'inspection interne nécessitent une isolation, un verrouillage, une ventilation et, pour les poussières combustibles, un permis confirmant l'évaluation des risques.
Quelle pression différentielle doit déclencher l’action ?
Utilisez la bande de conception comme référence et agissez lorsque la tendance la quitte, généralement au-dessus d'environ 1 500 Pa soutenu ou après une forte baisse inexpliquée. Une dérive lente jusqu'à 1 300 Pa avec une production stable ne nécessitera peut-être qu'un examen de nettoyage.
Pourquoi les nouveaux sacs échouent-ils en quelques mois ?
Généralement parce que la cause de la première panne n'a jamais été identifiée : humidité excessive à l'entrée, nettoyage excessif, fuite de la plaque tubulaire ou fluide inapproprié pour la température. Le remplacement du support sans corriger la condition répète le résultat.
La qualité de l’air comprimé fait-elle partie de la maintenance ?
Oui. L'huile et l'eau entraînées par le collecteur d'air contaminent le fluide et grippent les vannes pilotes. Les siphons, les filtres et les sécheurs appartiennent au même programme que le collecteur lui-même.
La maintenance des dépoussiéreurs industriels récompense plus la cohérence que l'habileté en cas de crise : une lecture de dP enregistrée, un bac vidé, une vanne à impulsion testée et un calendrier écrit empêcheront la plupart des pannes qui semblent soudaines par la suite. Commencez par le calendrier, effectuez les relevés quotidiens pendant un mois et les tendances vous diront où dépenser le prochain budget de maintenance.